新输送带装上就跑偏?试机阶段的 4 个常见问题与调整
新带装上就跑偏,多数不是带子本身的问题,而是安装与调试环节的细节没做到位。本文列出试机阶段最常见的四个原因与对应调整顺序,并说明为什么不能一上来就调托辊。
新带装上后跑偏,是最容易被误判成"带子质量有问题"的故障。实际上,跑偏反映的是整条线的对中状态,带子只是把问题显示出来了。
试机阶段按固定顺序排查,通常十几分钟就能定位;反过来凭感觉乱调托辊,往往越调越偏。
一、第一步:先确认是不是安装造成的
新带安装环节有几个高频失误,它们造成的跑偏特征很明显:
- 接头不垂直:接头两端与带子中心线的垂直度偏差,会让带子呈周期性跑偏,周期与带长一致;
- 带子装反:部分带型有方向性,装反后运行阻力与受力状态改变;
- 张紧不均:两侧张紧装置调节量不一致,带子会向张紧较大的一侧偏移;
- 带子未居中:初始位置就偏向一侧,运行时偏移量被放大。
快速判断:让带子空载运行一圈,观察跑偏是持续单向、还是周期性往复。周期性往复基本指向接头垂直度问题;持续单向则多与张紧、滚筒对中或机架有关。
二、第二步:检查滚筒与托辊的对中
滚筒轴线与带子中心线不垂直,是持续单向跑偏最常见的原因。
- 检查头部、尾部滚筒的水平度与垂直度;
- 检查滚筒表面有无结垢,结垢会造成局部直径差异;
- 检查托辊组是否安装到位、有无松动移位;
- 检查机架有无变形或安装偏差。
三、第三步:检查落料与载荷状态
有些跑偏只在加载后出现,空载时完全正常——这说明问题与载荷有关。
| 现象 | 可能原因 |
| --- | --- |
| 加载后开始跑偏 | 落料偏心,物料偏向一侧 |
| 跑偏方向随给料量变化 | 导料槽位置不正或挡板单侧受力 |
| 只在某段跑偏 | 该段托辊或机架存在问题 |
落料偏心会让带子受到持续的侧向推力。调整落料点位置,往往比调整托辊更有效。
四、第四步:才轮到调整托辊
托辊调整是最后手段,而且是"微调"而不是"主力"。
- 从跑偏段的上游开始调,不要从跑偏最严重处动手;
- 每次只调一组,调整幅度要小,调完观察一段距离;
- 调完后带子需要跑几圈才稳定,不要立刻继续调;
- 记录每次调整的位置与方向,便于回退。
常见的错误是一次性调多组托辊。多组同时调整会互相干扰,出现"调好了又偏"的反复,最后连初始状态都回不去。
五、试机阶段的标准动作
- 先空载低速运行,确认无异常后再提速;
- 观察跑偏的位置、方向、是否与周期相关;
- 逐步加载,观察载荷对跑偏的影响;
- 跑偏稳定后再固定托辊调整量;
- 试运行一段时间复紧一次,抵消新带的初期伸长。
常见问题
Q1:新带跑偏一定是带子质量问题吗?
多数不是。跑偏反映的是整线对中状态,新带只是把既有的安装偏差显示出来。接头垂直度、张紧不均、滚筒不对中、落料偏心都是更常见的原因。
Q2:为什么调了托辊还是偏?
可能是调整顺序不对——从跑偏最严重处或下游开始调,效果往往不佳;也可能根本原因在落料偏心或滚筒对中,调托辊只是掩盖症状。应先排除前几项再调托辊。
Q3:跑偏时有时无是怎么回事?
周期性往复多与接头垂直度或带体局部厚度不均有关;随给料量变化的则多半是落料偏心。观察规律与周期有助于快速定位。
Q4:新带跑偏需要重新张紧吗?
新带在跑合期存在初期伸长,张紧会松弛并可能加剧跑偏。建议试运行一段时间后复紧一次,之后进入稳定期再按常规点检。
---
试机跑偏的排查,关键是按安装、对中、载荷、托辊的顺序走。跳过前面几步直接调托辊,是现场最常见也最费时的做法。
看完还是拿不准?把工况发给工程师
说出「输什么、多重、多快、什么温度」,顺耐工程师 1 对 1 给出选型与报价:1 条起订、48 小时打样、免费寄样、来图来样定制。
相关产品
查看全部产品看完文章心里有数了?以下是根据本文内容为你们匹配的顺耐产品,1 条起订、48 小时打样。
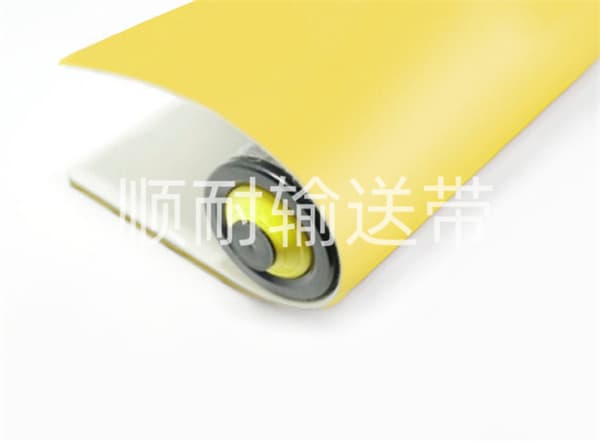
黄色锂电池输送带
支持定制内容匹配顺耐黄色锂电池输送带专为锂电行业定制,采用防静电耐磨材质,尺寸稳定、低延展,抗撕裂且耐腐蚀。表面光滑不伤电芯,适配极片、电芯等精密输送,运行平稳不跑偏,满足锂电池生产各环节的安全***输送需求。
了解规格
PVC 平面输送带
热销通用经典内容匹配通用型轻型输送带,抗拉强度高、不跑偏、不易变形,覆盖物流、包装、电子等 90% 通用输送场景。
了解规格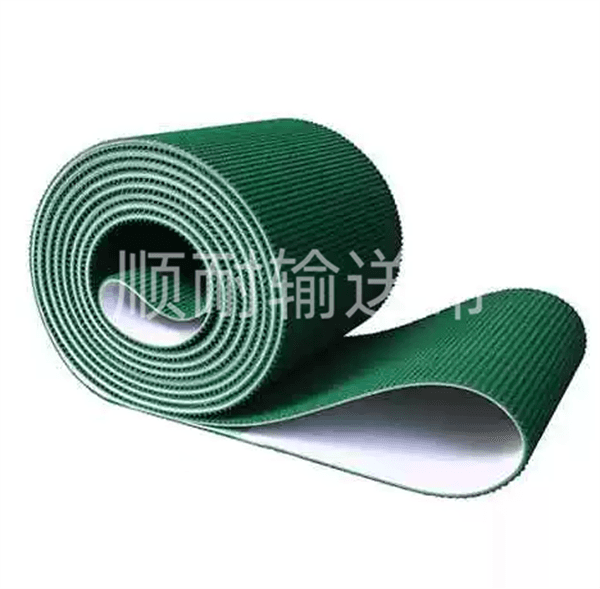
绿色草纹输送带
支持定制内容匹配顺耐绿色草纹输送带表面草纹防滑设计,摩擦力强、运行稳定。质地柔韧、耐磨抗撕裂,不易跑偏,适用于轻工、食品、包装等轻型输送场景。具备耐油、耐酸碱特性,易清洁、安装便捷,是轻型流水线的理想配套输送带。
了解规格