输送带卡料堵料怎么处理?漏斗口与挡板处的改造方案
卡料堵料多数发生在漏斗口与挡板这两个位置,根源是几何尺寸与物料特性不匹配。本文讲清堵塞的形成条件、两类高发位置的具体改造思路,以及为什么不建议靠加大动力硬推。
堵料是输送机最常见也最影响产能的故障。它往往反复出现在同一位置,说明不是偶发,而是几何条件与物料特性之间存在固定矛盾。
处理这类问题,靠加大功率硬推通常无效,还会损伤设备;改几何尺寸才是根本。
一、堵料是怎么形成的
物料在通过狭窄区域时,如果流动性不足或受到约束,就会形成架桥或堆积。
- 架桥:物料在出口上方相互支撑形成拱形,下方悬空;
- 粘结堆积:含水或含油的物料逐渐粘附在壁面,通道越用越窄;
- 卡阻:大块物料或异物卡在间隙中,阻断后续物料。
三种机理对应不同的处理方式,判断错了会做无用功。
二、高发位置一:漏斗口(溜槽)
漏斗口是最典型的堵料点。物料从上方落下,在收缩段流速骤变,最容易架桥。
| 问题 | 改造方向 |
| --- | --- |
| 出口尺寸偏小 | 按物料最大粒径与流量核算,适当放大 |
| 侧壁角度过缓 | 增大倾角,减少物料与壁面的摩擦支撑 |
| 内壁粗糙或锈蚀 | 改善内壁光洁度,减少摩擦与粘附 |
| 存在台阶或死角 | 消除不平顺 transition,避免积料 |
一个常被忽略的细节:漏斗口与带面之间的落差。落差过大不仅加剧冲击,也会让物料在下落过程中离散、堆积,形成堵塞。
三、高发位置二:挡板与导料槽
挡板处堵料,多与间隙和角度有关。
- 挡板与带面的间隙过大,物料钻入后被挤压堆积;
- 间隙过小则会刮伤带面,并产生持续的摩擦阻力;
- 挡板角度不利于物料向前流动时,会在夹角处积料;
- 导料槽出口收缩过急,容易形成瓶颈。
四、物料侧的调整
有些堵料根源不在设备,而在物料状态。
- 含水率升高会让流动性显著下降,应关注来料状态变化;
- 细粉比例过高容易粘结,必要时调整配比或处理方式;
- 物料温度影响粘性,热料冷却后更易结块;
- 大块物料混入时应考虑前置筛分或破碎。
五、改造的实施顺序
- 记录堵料发生的具体位置、频率与当时的物料状态;
- 判断属于架桥、粘结还是卡阻;
- 针对位置改造几何尺寸:放大出口、增大倾角、消除死角;
- 调整挡板间隙与角度,兼顾密封与不刮带;
- 必要时改善物料状态,或增设振动、吹气等辅助装置;
- 改造后跟踪观察,确认堵塞频率是否下降。
常见问题
Q1:加大电机功率能解决堵料吗?
通常不能。堵料是几何与物料特性的矛盾,加大动力只会增加设备负荷,可能造成带子打滑、接头损伤或部件变形。应从尺寸与角度入手改造。
Q2:漏斗口应该怎么改?
方向是减少物料与壁面的摩擦支撑、消除流动阻碍。常见做法包括按物料粒径与流量核算出口尺寸、增大侧壁倾角、改善内壁光洁度、消除台阶与死角。
Q3:挡板间隙留多少合适?
需要在密封与不刮带之间平衡。间隙过大物料会钻入堆积,过小则会刮伤带面并增加运行阻力。应结合物料粒径与带面状态调整,并定期检查磨损情况。
Q4:物料没变为什么突然开始堵料?
值得检查内壁是否因粘附或锈蚀变粗糙、挡板是否移位变形、以及是否有部件磨损改变了原有间隙。几何条件的缓慢变化常常是"突然堵料"的原因。
---
堵料处理的思路是改几何、顺流动,而不是加大动力。把漏斗口与挡板这两个高发位置理顺,多数反复堵塞都能解决。
看完还是拿不准?把工况发给工程师
说出「输什么、多重、多快、什么温度」,顺耐工程师 1 对 1 给出选型与报价:1 条起订、48 小时打样、免费寄样、来图来样定制。
相关产品
查看全部产品看完文章心里有数了?以下是根据本文内容为你们匹配的顺耐产品,1 条起订、48 小时打样。
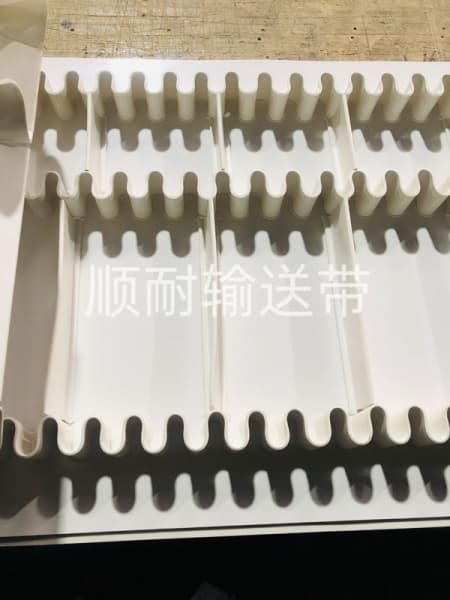
裙边挡板提升输送带
支持定制内容匹配顺耐裙边挡板提升输送带采用一体化裙边与挡板设计,可大角度倾斜输送,有效防止物料侧滑洒落。产品耐磨抗撕裂、承重力强,运行平稳不跑偏,适用于颗粒、散料及小件物料的提升输送,广泛应用于食品、轻工、化工等自动化生产线。
了解规格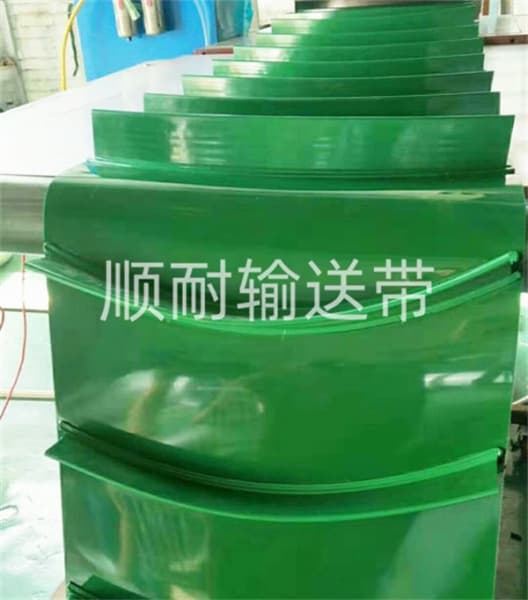
弯挡板提升输送带
支持定制内容匹配顺耐弯挡板提升输送带采用柔性挡板设计,倾斜输送不滑落、物料输送更稳定。整体耐磨抗撕裂、承重力强,适配颗粒、散料及小件物料提升输送。结构牢固、运行平稳,可满足不同角度的提升工况,广泛用于轻工、食品、包装等自动化生产线。
了解规格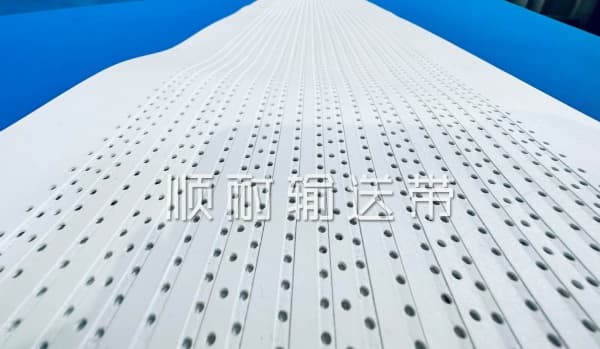
异型打孔输送带
支持定制内容匹配顺耐支持定制异形孔加工,孔位精准规整、排布均匀,无毛刺不堵料,适配各类特殊吸附、透风、分拣输送场景。采用优质耐磨基材,抗拉抗撕裂,运行稳定不跑偏,可按需定制尺寸与孔型,满足多样化非标输送需求。
了解规格