包装机械输送带怎么配?高速轻载频繁启停下的选型细节
包装线的特点是高带速、轻载荷、频繁启停,还常有真空吸附与热收缩段。本文围绕绕曲疲劳、接头张力余量、打孔吸附与分区用带四个细节展开,说明为什么薄带在这类工况下反而更合适。
包装机械上的输送带,工况和重型输送完全是两个方向:载荷很轻,但带速高、启停频繁、定位要求细。用重型输送的思路来选,往往选出一条太厚、太重、绕曲寿命不够的带子。
一、高速工况:薄带与滚筒直径的匹配
高速运行下,带子每经过一次滚筒就完成一次弯曲,绕曲疲劳成为寿命的主要限制因素。
- 带子越厚,绕同一直径滚筒时的弯曲应变越大,绕曲寿命越短;
- 因此高速段通常倾向选择相对薄的带型;
- 滚筒直径与带子厚度需匹配,过小的滚筒会显著加剧疲劳;
- 高速下对带体的尺寸稳定性与接头平整度要求更高。
一个容易忽略的点:高速段的带子如果厚度公差大,运行时会产生周期性的速度波动与抖动,直接影响包装质量。
二、频繁启停:接头要有强度余量
包装线常见的间歇式动作(定位、分瓶、剔除)意味着频繁加速减速。
- 每次启动产生的瞬时张力会反复作用在接头上;
- 选型时应要求接头强度有足够余量,而不只是"够用";
- 出厂硫化接头的一致性通常优于现场接头;
- 接头平整度直接影响传感器识别与定位精度。
三、真空吸附段:打孔不是越多越好
轻质包装物(薄膜包装、纸盒、标签)常靠真空吸附定位,打孔设计是关键。
| 设计项 | 考虑要点 |
| --- | --- |
| 孔径 | 过小易堵,过大会降低吸附力并影响带面强度 |
| 孔距 | 需与产品尺寸匹配,保证至少覆盖到产品投影区 |
| 排布 | 按产品形状排布,避免无效孔造成真空泄漏 |
| 孔位公差 | 影响定位精度,应与节拍一起核算 |
吸附效率不只取决于孔,还与真空腔体设计、风量匹配有关,需要整体考虑。
四、温度分区:热收缩段与冷却段要分开选
包装线里温度跨度可能很大,同一条带子很难覆盖。
- 热收缩炉段:按实测带面温度选择耐温带型,注意长期与瞬时耐温的区别;
- 冷却段:关注冷凝水与湿滑,必要时考虑排水;
- 段间过渡:冷热交替会加速老化,过渡区的带子寿命通常低于恒温段。
五、同步配合:带速精度与张紧稳定
包装机械常与分瓶轮、星轮、贴标机联动,带速精度直接影响同步。
- 张紧必须稳定,张紧波动会带来位置漂移;
- 带面摩擦系数要与前后工序匹配,避免打滑或阻滞;
- 厚度一致性会影响滚筒线速度与实际带速的对应关系;
- 长时间运行后的伸长要在张紧行程内可补偿。
常见问题
Q1:包装线为什么不建议用厚带?
厚带在小直径滚筒上弯曲应变大,高速下绕曲疲劳寿命明显偏短;同时重量增加会带来能耗与惯性问题。包装线载荷轻,通常选用薄型带更匹配。
Q2:打孔孔距怎么定?
需结合产品尺寸与真空腔体设计:保证产品投影范围内有足够孔位形成吸附,同时避免过多无效孔造成真空泄漏。建议小批量试运行后根据吸附效果微调。
Q3:热收缩段选带要注意什么?
按实测带面接触温度选型,分清长期与瞬时耐温,并关注进出炉的冷热交替对老化的加速作用。应向供应商索取对应温度条件下的测试数据。
Q4:定位不准一定是带子问题吗?
不一定。除带子本身外,还应检查张紧是否稳定、带面摩擦是否匹配、打孔/导条公差是否超差,以及与上下游设备的速度同步是否正常。
---
包装线选型的关键,是按"薄、准、稳"来选而不是按"厚、重、强"。把绕曲寿命、接头余量、打孔设计和温度分区逐项确认,高速线的稳定性才有保障。
看完还是拿不准?把工况发给工程师
说出「输什么、多重、多快、什么温度」,顺耐工程师 1 对 1 给出选型与报价:1 条起订、48 小时打样、免费寄样、来图来样定制。
相关产品
查看全部产品看完文章心里有数了?以下是根据本文内容为你们匹配的顺耐产品,1 条起订、48 小时打样。
包装机输送带
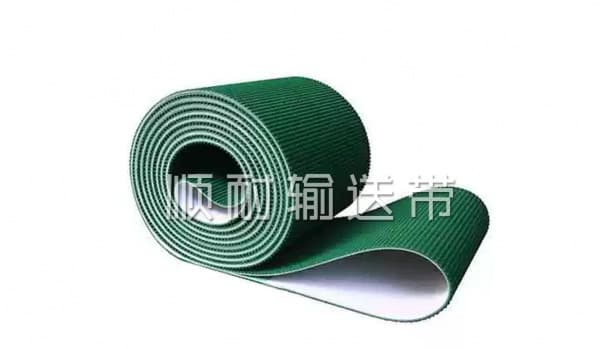
支持定制内容匹配顺耐包装机输送带采用高强度聚酯织物作带芯,覆以PVC或PU材质,带体柔韧、弹性好、不易变形。表面经特殊防滑处理,输送包装件平稳不滑动。产品耐磨损、抗撕裂,易于清洁且低噪音运行。提供食品级、耐油、防静电等定制型号,广泛用于食品、医药、日化、物流等行业的自动化包装流水线,适应不同重量和尺寸的包装件输送需求。
了解规格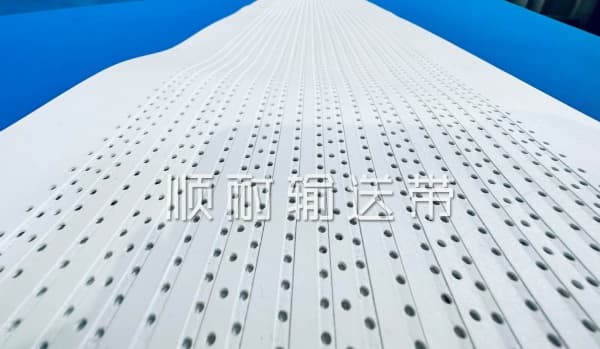
异型打孔输送带
支持定制内容匹配顺耐支持定制异形孔加工,孔位精准规整、排布均匀,无毛刺不堵料,适配各类特殊吸附、透风、分拣输送场景。采用优质耐磨基材,抗拉抗撕裂,运行稳定不跑偏,可按需定制尺寸与孔型,满足多样化非标输送需求。
了解规格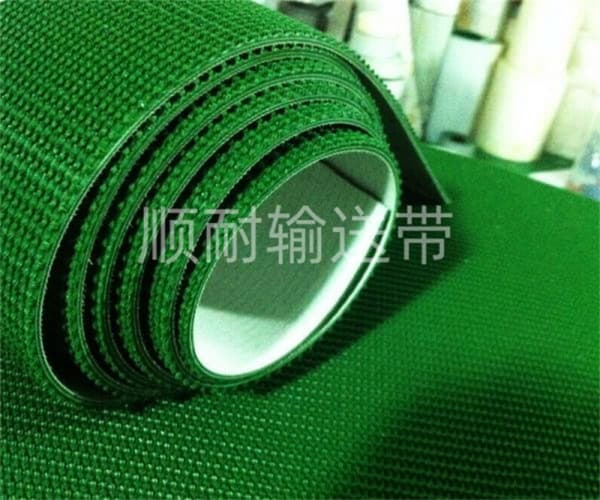
绿色草纹输送带
支持定制内容匹配表面草纹图案,摩擦力强、防滑送物稳,适用于物流分拣线倾斜输送与包装线,绿色 PVC 材质耐油耐脏易清洁。
了解规格